Quy trình sản xuất cầu thang nhôm đúc tiêu chuẩn 2026
Đăng bởi: Admin | Ngày đăng: 12-09-2026
Nhiều gia chủ chi hàng trăm triệu đồng cho bộ cầu thang nhôm đúc nhưng chỉ sau hai năm đã phải chứng kiến cảnh bề mặt nổ sơn, xuất hiện các vết rỗ li ti xám xịt do bọt khí tích tụ bên trong phôi. Đây là hậu quả trực tiếp từ việc xưởng đúc sử dụng công nghệ đúc cát thủ công giá rẻ và pha tạp chất phế liệu vượt mức cho phép để cắt giảm chi phí sản xuất. Là người trực tiếp vận hành kỹ thuật tại nhomductienthanh.Com hơn một thập kỷ qua, tôi viết bài này để phân tích chi tiết quy trình đúc chân không đạt chuẩn giúp bạn có đầy đủ kiến thức để tự giám sát chất lượng sản phẩm của mình từ xa mà không lo bị qua mặt.
1. Tiêu chuẩn vật liệu đầu vào và tỷ lệ hợp kim nhôm đúc
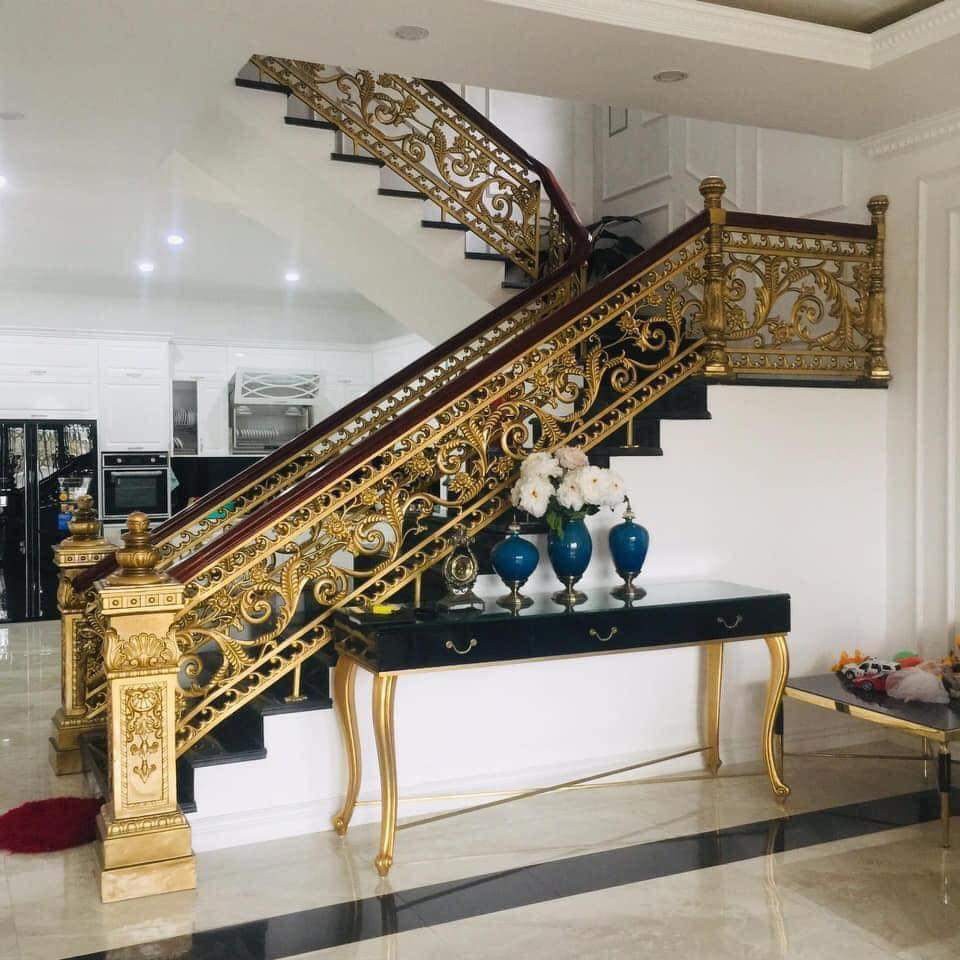
Cầu thang nhôm đúc - CT008
Hợp kim nhôm dùng cho cầu thang đúc tiêu chuẩn bắt buộc phải có tỷ lệ nhôm nguyên chất đạt từ 85% trở lên. Phần còn lại là các nguyên tố tăng cơ lý tính như Silic (11-13%) để tăng độ chảy loãng và Magie (0.3-0.5%) Để tăng độ cứng vững cho phôi.
Bảng tỷ lệ thành phần hóa học tối ưu của hợp kim nhôm đúc: Nhôm nguyên chất (Al) chiếm 85-90%, Silic (Si) chiếm 11-13%, Magie (Mg) chiếm 0.3-0.5%, Các tạp chất khác như Sắt (Fe), Đồng (Cu) phải kiểm soát dưới 1% để tránh bị oxy hóa ngầm.
Trong thực tế sản xuất, nhiều cơ sở nhỏ lẻ thường thu mua nhôm phế liệu, vỏ lon, hoặc linh kiện máy cũ với giá rẻ để nấu nấu mẻ đúc. Loại nhôm phế tạp này chứa hàm lượng chì và kẽm cực cao. Khi nấu chảy, các tạp chất không được khử sạch sẽ tạo ra các xỉ xám ẩn sâu trong lòng kim loại. Sau khi đúc thành hình mẫu lan can cầu thang nhôm đúc, các tạp chất này sẽ phản ứng với độ ẩm không khí qua các kẽ hở siêu nhỏ của sơn, gây ra hiện tượng ăn mòn từ bên trong, làm phôi nhôm bị bở, giòn và rất dễ gãy khi có lực tác động mạnh.
Tôi luôn khuyên các nhà thầu yêu cầu xưởng đúc cung cấp phiếu phân tích quang phổ của mẻ nấu nhôm trước khi tiến hành rót khuôn để tránh nhận phải phôi pha nhiều tạp chất kẽm, chì làm giòn gãy lan can. Một phôi nhôm chuẩn mác A356 hoặc ADC12 đạt tiêu chuẩn cơ lý sẽ cho tiếng kêu vang thanh khi gõ nhẹ, bề mặt cắt chân gỗ mịn màng và không có các chấm đen tạp chất mắt thường có thể nhìn thấy.
2. Thiết kế bản vẽ mẫu và công nghệ tạo khuôn CNC
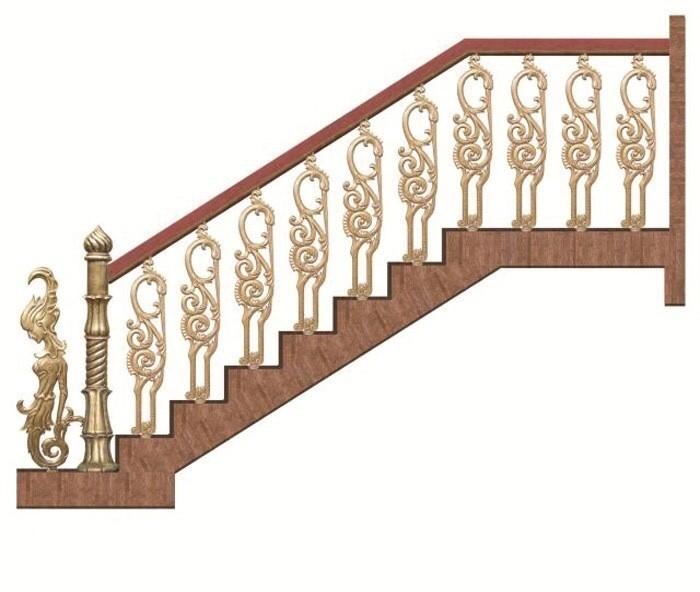
Cầu thang nhôm đúc - CT043
Quá trình tạo mẫu bắt đầu bằng việc thiết kế bản vẽ 3D trên máy tính để tính toán chính xác tỷ lệ co ngót của nhôm từ 1% đến 1.2%. Bản vẽ hoàn thiện được nạp vào máy CNC tự động để khắc mẫu gỗ MDF có độ chính xác tuyệt đối đến từng chi tiết hoa văn nhỏ nhất.
Tính toán độ co ngót: Nhôm hóa lỏng ở nhiệt độ cao sẽ co lại khi nguội đi. Nếu người thiết kế không tính toán cộng thêm 1.2% Kích thước bù co ngót trên bản vẽ CAD, chiều cao lan can thực tế sau khi đúc sẽ bị hụt so với thiết kế ban đầu.
Đục khắc khuôn gỗ CNC: Sử dụng máy CNC 4 trục hiện đại giúp các đường uốn lượn của tay vịn cầu thang liền mạch, không bị đứt gãy khớp nối khi ghép các đoạn lan can dài.
Hoàn thiện thủ công mẫu gỗ: Mẫu gỗ sau khi bước ra từ máy CNC vẫn còn những vết xước xơ gỗ nhỏ. Người thợ nguội phải chà nhám bằng giấy ráp mịn số 240 và 320, sau đó sơn một lớp lót bảo vệ chống thấm nước trước khi đưa vào khâu làm khuôn cát.
Sự sai lệch ở bước tạo mẫu sẽ kéo theo hệ lụy sai hỏng toàn bộ mẻ đúc. Khi thiết kế các họa tiết phức tạp như hoa lá tây hoặc hoa văn tân cổ điển, độ sâu của rãnh khắc trên mẫu gỗ phải được phân bổ đều từ 3mm đến 5mm. Nếu khắc quá sâu, nhôm lỏng khi nguội sẽ bị kẹt chặt vào khuôn cát, gây khó khăn cho quá trình tháo dỡ khuôn và dễ làm sứt mẻ các chi tiết góc cạnh tinh xảo.
3. Sự khác biệt giữa đúc chân không và đúc cát
Đúc chân không sử dụng màng nhựa mỏng kết hợp bơm hút chân không để giữ chặt khuôn cát khô, loại bỏ hoàn toàn bọt khí tích tụ trong nhôm lỏng. Ngược lại, đúc cát truyền thống dùng chất liên kết hóa học ướt, dễ sinh khí gas khi gặp nhiệt độ cao gây ra hiện tượng rỗ bề mặt phôi đúc.
Để giúp bạn hình dung rõ hơn về hai công nghệ này trước khi quyết định đầu tư, tôi đã tổng hợp bảng so sánh thông số kỹ thuật thực tế dưới đây:
Tiêu chí so sánh
Công nghệ đúc chân không Nhật Bản
Công nghệ đúc cát truyền thống
Độ nhẵn bề mặt (Ra)
Ra < 12.5 (Bề mặt láng mịn, ít phải mài)
Ra > 50 (bề mặt thô ráp, nhiều vết sần)
Tỷ lệ lỗ rỗ bọt khí
Dưới 1% (phôi đặc, chịu lực tốt)
Từ 15% đến 20% (dễ bị rỗ ngầm bên trong)
Sai số kích thước
+/- 0.5Mm (khớp nối chính xác tuyệt đối)
+/- 2.0Mm (dễ cong vênh, lệch hoa văn)
Thời gian mài nguội
Giảm 70% thời gian xử lý bề mặt
Tốn nhiều công mài băm, dễ mất nét hoa văn
Dù chi phí đầu tư khuôn chân không cao hơn từ 30% đến 40% so với đúc cát, nhưng thành phẩm cho ra có bề mặt láng mịn, tiết kiệm được rất nhiều thời gian mài giũa và không bị bọt khí ẩn bên trong phôi. Đối với các công trình ưu nhược điểm cầu thang nhôm đúc lắp đặt trong nhà, việc lựa chọn đúc chân không là bắt buộc nếu gia chủ không muốn nhìn thấy những vết sần sùi kém thẩm mỹ ngay tại lối đi chính của ngôi nhà.
4. Quy trình nấu chảy và rót nhôm vào khuôn chân không
Hợp kim nhôm được đưa vào lò nung điện và kiểm soát nhiệt độ nghiêm ngặt ở mức 680 đến 720 độ C để đạt độ chảy loãng tốt nhất. Dưới áp suất hút liên tục của hệ thống chân không, nhôm lỏng được rót nhanh vào khuôn để lấp đầy các rãnh hoa văn uốn lượn trước khi kịp đông đặc.
Kỹ thuật kiểm soát áp suất hút chân không: Áp suất buồng hút phải được duy trì ổn định ở mức từ -0.05 MPa đến -0.08 MPa trong suốt quá trình rót nhôm. Nếu áp suất giảm đột ngột, cát trong khuôn sẽ bị sạt lở, gây ra lỗi lẫn cát trong phôi đúc.
Tôi đã chứng kiến nhiều mẻ đúc bị hỏng chỉ vì người thợ đứng lò chủ quan không đo nhiệt độ nhôm lỏng bằng súng đo hồng ngoại mà chỉ ước lượng bằng mắt. Nếu nhiệt độ vượt quá 750 độ C, nhôm sẽ bị ngậm nhiều khí hydro từ khí quyển lò, khi nguội đi sẽ tạo ra hàng vạn lỗ rỗ kim châm nhỏ như đầu tăm trên bề mặt. Ngược lại, nếu nhiệt độ dưới 660 độ C, nhôm lỏng sẽ bị đông đặc sớm khi chưa kịp chảy đến các chi tiết hoa văn mảnh ở rìa ngoài, gây ra lỗi thiếu liệu cực kỳ nghiêm trọng.
Trong quy trình sản xuất cầu thang nhôm đúc, việc xử lý hóa chất làm sạch mẻ nấu là bắt buộc. Chúng tôi phải sử dụng các chất trợ dung chuyên dụng để đẩy toàn bộ oxit nhôm nổi lên bề mặt lò, sau đó dùng thìa gạt sạch lớp xỉ này ra ngoài trước khi rót nhôm lỏng vào hệ thống máng dẫn của khuôn đúc.
5. Kỹ thuật gia công nguội và làm sạch bề mặt phôi
Sau khi phôi đúc nguội hoàn toàn, thợ cơ khí tiến hành cắt bỏ hệ thống đường rót, đậu ngót và các bavia thừa bám trên lan can. Tiếp theo, bề mặt phôi được xử lý bằng máy phun cát áp lực cao để đánh sạch lớp xỉ bám trước khi chuyển qua công đoạn mài tay tinh xảo.
Công đoạn làm nguội đòi hỏi sự tỉ mỉ rất cao từ những người thợ lành nghề:
Cắt bỏ đậu ngót bằng máy cắt đĩa hợp kim để tránh sinh nhiệt cục bộ làm biến dạng phôi nhôm mỏng.
Sử dụng giũa tròn và đá mài chuyên dụng cỡ nhỏ để luồn lách vào bên trong các khoảng hở của hoa văn cầu thang uốn nghệ thuật.
Dùng máy phun bi áp lực từ 4 đến 6 bar với hạt thép đường kính 0.3Mm để tạo độ nhám đồng đều trên bề mặt phôi, giúp lớp sơn lót tiếp theo bám dính chắc chắn hơn gấp 3 lần so với mài tay thông thường.
Giai đoạn mài tinh bằng tay đòi hỏi người thợ phải có lực tay đều và sự kiên trì. Việc quá tay ở bước này có thể làm mất đi các đường gờ sắc sảo đặc trưng của họa tiết tân cổ điển. Đối với các sản phẩm cầu thang nhôm đúc hoa văn đẹp, thời gian dành cho khâu gia công nguội chiếm tới 40% tổng thời gian sản xuất của toàn bộ quy trình.
6. Quy trình sơn tĩnh điện đa lớp hoàn thiện
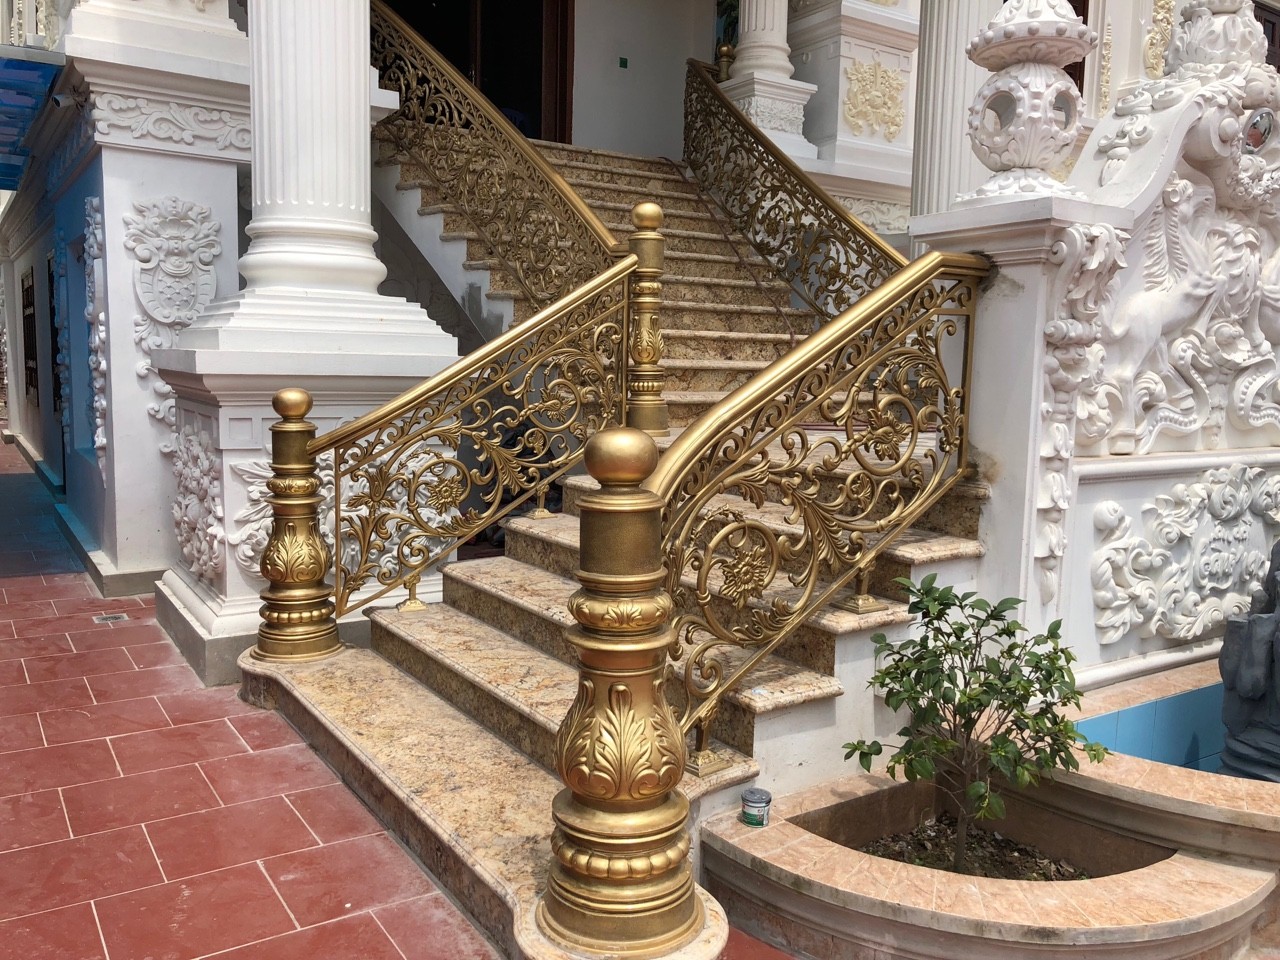
Cầu thang nhôm đúc - CT005
Một bề mặt cầu thang bền bỉ cần được sơn từ 5 đến 6 lớp chuyên dụng để chống chọi với thời tiết ẩm. Quy trình bắt đầu từ lớp sơn lót kháng kiềm, lớp sơn lót xám bảo vệ phôi, sơn màu nền chính, sơn dặm giả cổ thủ công, và cuối cùng là lớp sơn phủ bóng PU chống tia UV.
Công nghệ sơn tiêu chuẩn xuất xưởng tại xưởng đúc của chúng tôi bắt buộc phải tuân thủ nghiêm ngặt 5 bước phủ màng bảo vệ sau:
Lớp 1: Sơn lót kẽm hoạt tính có nhiệm vụ bảo vệ bề mặt phôi nhôm, ngăn chặn hoàn toàn quá trình tự oxy hóa của nhôm khi tiếp xúc với độ ẩm trong không khí.
Lớp 2: Sơn lót bề mặt màu xám giúp lấp đầy các vết xước siêu nhỏ còn sót lại sau quá trình mài nguội, tạo lớp đệm bằng phẳng cho lớp sơn màu tiếp theo.
Lớp 3: Sơn màu nền chính (thường là màu đen tuyền hoặc nâu đen trầm) để làm nổi bật các chi tiết giả cổ ở bước sau.
Lớp 4: Sơn giả cổ đồng vàng hoặc đồng đỏ được quét nhẹ nhàng bằng chổi lông cừu thủ công, đòi hỏi tay nghề của người thợ phải cực kỳ đều để tạo hiệu ứng chuyển màu tự nhiên, không bị loang lổ.
Lớp 5: Sơn phủ bóng PU 2K bảo vệ ngoài cùng có bổ sung hoạt chất chống tia cực tím, giữ cho màu đồng không bị xỉn màu hay ố vàng dưới tác động của ánh sáng trực tiếp suốt hàng chục năm.
Sơn tay bằng chổi quét thủ công rẻ tiền dễ để lại vệt sơn dày mỏng không đều và nhanh bong tróc. Tôi khuyến cáo chỉ nên chọn các đơn vị có lò sấy hồng ngoại độc lập để sấy khô cưỡng bức các lớp sơn lót ở nhiệt độ ổn định 180 độ C trong 20 phút. Việc sấy nhiệt đúng chuẩn giúp màng sơn liên kết chặt chẽ với phôi nhôm, không bị bong rộp hay bong tróc khi bị va đập nhẹ trong quá trình sinh hoạt hàng ngày.
7. Hướng dẫn nghiệm thu lỗi bề mặt cầu thang tại xưởng
Gia chủ có thể nghiệm thu chất lượng phôi bằng cách dùng đèn pin quét sát bề mặt để tìm các vết rỗ kim châm nhỏ hoặc vết nứt ngầm dọc theo sườn lan can. Khi gõ nhẹ bằng búa đồng nhỏ dọc theo cầu thang, âm thanh phát ra phải vang và thanh; nếu tiếng đục, rè thì phôi bên trong có thể bị bọt khí lớn hoặc nứt ngầm.
Để đảm bảo quyền lợi khi đi nghiệm thu trực tiếp tại xưởng sản xuất, bạn nên mang theo một chiếc kính lúp nhỏ và áp dụng checklist kỹ thuật sau:
Độ phẳng mịn của bề mặt: Khi sờ tay vào các góc khuất hoa văn, tuyệt đối không được có cảm giác gai tay hoặc phát hiện các hạt bụi sơn li ti bị đông cứng bám vào.
Độ đồng đều của màu sơn giả cổ: Các đoạn lan can lắp ghép nối tiếp nhau phải có tông màu đồng nhất. Không được đoạn thì quá vàng sáng, đoạn lại quá tối đen do thợ quét tay không đều màu.
Độ khít của các mối nối: Khi nghiệm thu khớp nối lắp ghép giữa các đoạn tay vịn, bạn hãy vuốt nhẹ tay qua điểm nối. Một sản phẩm chất lượng cao sẽ có điểm nối phẳng mịn, hoàn toàn không sử dụng mối hàn lộ liễu hay keo silicon che đậy kém thẩm mỹ.
Kiểm tra chiều dày màng sơn: Sử dụng máy đo độ dày lớp sơn cầm tay chuyên dụng, chỉ số tiêu chuẩn cho lớp sơn nhôm đúc cao cấp phải đạt từ 80 đến 120 micromet.
Nếu phát hiện bất kỳ vết nứt nào dù là nhỏ nhất dọc theo thanh liên kết chịu lực của lan can, bạn tuyệt đối không được ký biên bản nghiệm thu. Vết nứt này là dấu hiệu của việc phôi nhôm bị co ngót không đều trong quá trình đúc cát lỗi, rất dễ gãy hoàn toàn khi có người tỳ người mạnh lên lan can trong quá trình sử dụng thực tế tại gia đình.
8. Những câu hỏi thường gặp về chất lượng cầu thang nhôm đúc
Tại sao giá cầu thang nhôm đúc chân không lại cao hơn đúc cát truyền thống?
Công nghệ đúc chân không yêu cầu đầu tư hệ thống máy bơm hút áp suất lớn, màng nhựa chịu nhiệt nhập khẩu và khuôn mẫu gỗ CNC có độ chính xác cực cao. Chi phí ban đầu lớn hơn nhưng bù lại sản phẩm cho ra không bị rỗ bọt khí, tiết kiệm 70% công mài và độ sắc nét hoa văn cao gấp nhiều lần so với phương pháp đúc cát thủ công.
Làm thế nào để phân biệt nhôm đúc đủ tiêu chuẩn với nhôm pha tạp chất bằng mắt thường?
Bạn có thể dùng búa đồng nhỏ gõ nhẹ dọc thân lan can. Nhôm chuẩn mác đạt tỷ lệ nhôm nguyên chất trên 85% sẽ phát ra âm thanh vang, thanh và ngân dài. Nhôm phế liệu pha nhiều chì và tạp chất kẽm sẽ phát ra âm thanh đục, xịt, bôm bốp do kết cấu bên trong bị rỗng hoặc rỗ khí ngầm.
Cầu thang nhôm đúc ngoài trời có bị han gỉ hay bay màu sơn sau vài năm sử dụng không?
Nhôm bản chất là kim loại không bị gỉ sét như sắt thép. Tuy nhiên, nếu xưởng sản xuất bỏ qua bước xử lý cromat hóa bề mặt phôi nhôm và không phủ đủ 5 lớp sơn tĩnh điện tiêu chuẩn thì lớp sơn bên ngoài sẽ bị bong tróc sau 2-3 năm do tác động của tia cực tím và độ ẩm môi trường.
Kích thước tay vịn và khoảng cách con tiện cầu thang bao nhiêu là an toàn?
Theo tiêu chuẩn xây dựng quốc gia, chiều cao lan can cầu thang tính từ mặt bậc lên tay vịn tối thiểu phải đạt 900mm đến 1100mm. Khoảng cách giữa các khe hở hoa văn của lan can không được vượt quá 100mm để đảm bảo an toàn tuyệt đối cho trẻ nhỏ trong gia đình không bị lọt đầu qua khe.
9. Chìa khóa sở hữu bộ cầu thang nhôm đúc trường tồn
Sở hữu một bộ cầu thang nhôm đúc hoàn mỹ không chỉ nằm ở việc bạn chọn mẫu mã đẹp mắt mà mấu chốt quyết định nằm ở sự minh bạch trong toàn bộ quy trình sản xuất của nhà xưởng. Từ việc kiểm soát nghiêm ngặt tỷ lệ nhôm nguyên chất đạt trên 85%, ứng dụng công nghệ đúc chân không hiện đại để loại bỏ triệt để lỗi rỗ bề mặt, cho đến kỹ thuật sơn tĩnh điện đa lớp kết hợp sấy nhiệt hồng ngoại khô cưỡng bức.
Để giúp bạn có cái nhìn thực tế và trực quan nhất trước khi đưa ra quyết định đầu tư hàng trăm triệu đồng cho hệ thống lan can của ngôi nhà mình, chúng tôi khuyên bạn nên thực hiện các bước sau:
Yêu cầu đơn vị sản xuất cung cấp đầy đủ chứng chỉ CO, CQ chứng minh nguồn gốc của phôi nhôm đầu vào đạt mác tiêu chuẩn.
Đến tham quan trực tiếp quy trình đúc thực tế tại nhà xưởng để tự tay kiểm tra chất lượng phôi nhôm thô sau khi vừa dỡ khuôn chân không.
Yêu cầu xưởng đúc phun thử nghiệm một mẫu phôi nhỏ đầy đủ 5 lớp sơn tĩnh điện để bạn kiểm tra độ bền màu và độ bám dính của sơn trước khi sản xuất hàng loạt.
Nếu bạn cần tư vấn sâu hơn về giải pháp thiết kế bản vẽ 3D phù hợp với kiến trúc ngôi nhà mình hoặc muốn tham khảo trực tiếp quy trình đúc chân không hiện đại của chúng tôi, hãy liên hệ với đội ngũ kỹ sư của nhomductienthanh.Com để nhận được sự hỗ trợ chuyên nghiệp nhất.